
Kaiyuan
Нет отзывов
Артикул:
ZD7-1250GG/MZC-1250S53 (3 проволоки)
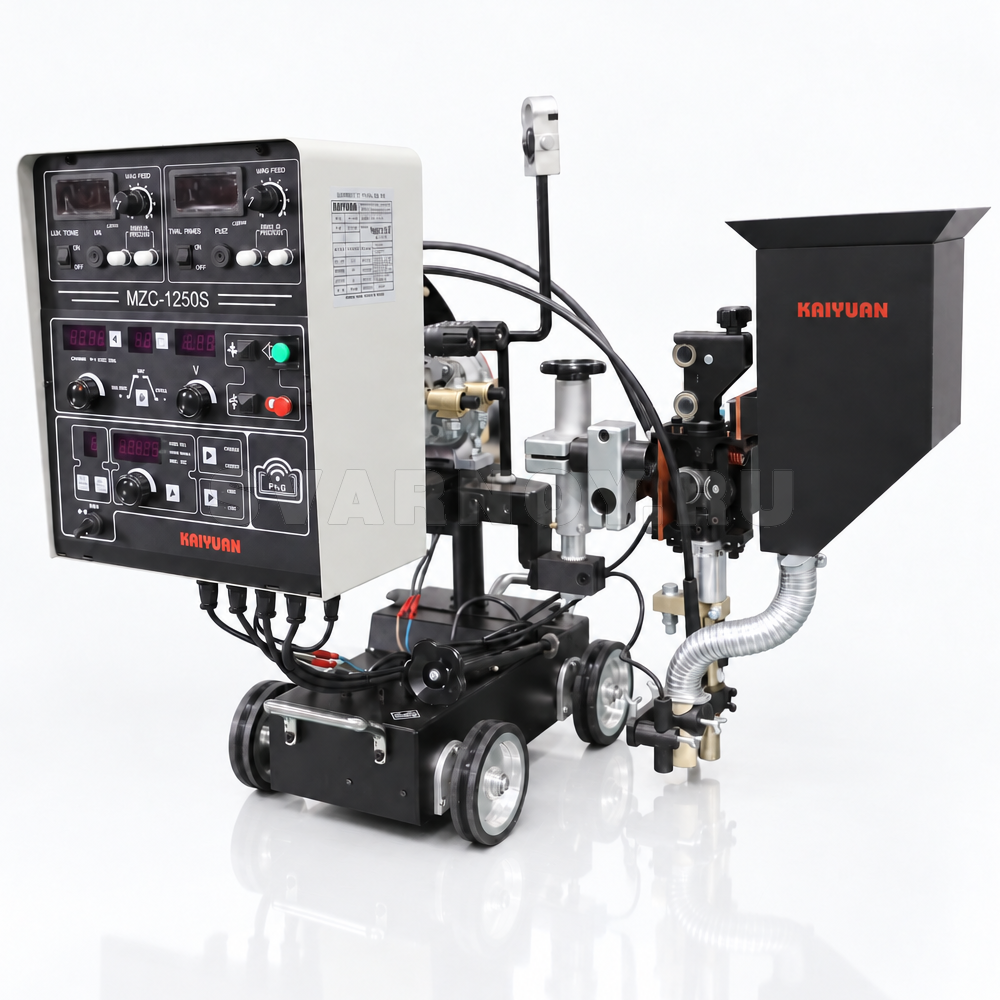
Сварочный композитный трактор Kaiyuan S53 представляет собой высокопроизводительный трактор для композитной сварки под слоем флюса (SAW), работающий от источника питания Kaiyuan инверторного или тиристорного типа. Трактор может использоваться в самых тяжёлых и сложных условиях работы. Оснащён встроенной программой заварки кратера и системой обратной связи в режиме реального времени. Подходит для сварки под слоем флюса в следующих пространственных положениях: нижнее Н1 (сварка стыковых швов с разделкой кромок и без нее),
нижнее тавровое соединение Н2 (сварка угловых швов).
Композитная сварка — это новая технология дуговой сварки под слоем флюса тремя проволоками (основная проволока с током; присадочная без тока), представляющая собой высокоэффективный процесс, который полностью синхронизирован и использует избыточное тепло дуги от одной основной проволоки в процессе сварки для расплавления двух дополнительных присадочных проволок, что повышает скорость наплавки и снижает тепловыделение при сварке. Таким образом, данный метод обеспечивает малую зону термического влияния, отличные механические свойства соединения, улучшенное качество сварки и значительную экономию флюса и электроэнергии.
Сварочный источник ZD7 предназначен для высокопроизводительной сварки и имеет отличные сварочные характеристики во всем диапазоне токов и напряжений. Обладает высоким КПД (90%) и коэффициентом мощности 0,91. Отличные возможности первичного и повторного зажигания дуги. Источник обеспечивает стабильную дугу как на высоких, так и на малых величинах напряжения. Плавное регулирование напряжения дуги позволяет чётко управлять сварочными параметрами.
Источники оборудованы принудительным воздушным охлаждением и термостатической защитой от перегрева и электрической перегрузки. При срабатывании защиты на передней панели выводится код ошибки. Имеется функция компенсации колебаний напряжения в электросети ±20%.
нижнее тавровое соединение Н2 (сварка угловых швов).
Композитная сварка — это новая технология дуговой сварки под слоем флюса тремя проволоками (основная проволока с током; присадочная без тока), представляющая собой высокоэффективный процесс, который полностью синхронизирован и использует избыточное тепло дуги от одной основной проволоки в процессе сварки для расплавления двух дополнительных присадочных проволок, что повышает скорость наплавки и снижает тепловыделение при сварке. Таким образом, данный метод обеспечивает малую зону термического влияния, отличные механические свойства соединения, улучшенное качество сварки и значительную экономию флюса и электроэнергии.
График зависимости объёма добавляемой холодной присадки от величины сварочного тока
| Параметры | Режим 1 (Ток 600 А) | Режим 2 (Ток 750 А) | Режим 3 (Ток 900 А) |
|---|---|---|---|
| Диаметр проволоки (мм) | 4,0 | 4,8 | 6,4 |
| Тепловыделение / Тепловложение (кДж/см) | 22,9 | 28,64 | 34,36 |
| Заполнение присадочной проволокой (кг/ч) | 6.63 | 9.47 | 12.31 |
| Заполнение основной проволокой (кг/ч) | 7 | 9.5 | 11.5 |
| Всего наплавленного металла (кг/ч) | 13.63 | 18.9 | 23.8 |
| Рост производительности наплавки (%) | 95 % | 100 % | 107 % |
Области применения
- Изготовление башен морских и береговых ветрогенераторов
- Изготовление морских сооружений
- Судостроение
- Общее тяжелое машиностроение
- Сварка труб
Особенности
- Преднастройки режимов сварки – выставление точных значений сварочных параметров.
- Сварочная головка оснащена двумя типами подающих механизмов.
- Для основной проволоки используется ролик с накаткой и широким диапазоном диаметров проволоки + система выпрямления проволоки.
- Для присадочной проволоки – два 4-ёх роликовых механизма с системой выпрямления проволоки.
- Трубка подачи флюса в зону сварки - металлическая, что предотвращают ее износ. Служит гораздо дольше по сравнению с аналогами из резины или пластика.
- Все слайдеры герметичны, что обеспечивает надёжную защиту от пыли и долгий срок службы.
- Лазерный указатель слежения за стыком, в комплекте.
- Отжиг проволоки – предотвращает залипание сварочной проволоки.
- Рукоятка с широким захватом для удобства при перемещении трактора.
- Функциональные особенности.
- Трактор надёжно изолирован и защищён от возникновения коротких замыканий кабеля управления, выходного кабеля или на изделие.
- Имеет функцию защиты от высокочастотных помех, позволяющую избежать повреждений платы управления.
- В памяти трактора хранятся последние параметры сварки (напряжение, ток, скорость перемещения), что удобно при постоянной работе на одних и тех же режимах.
- Трактор оснащён датчиком контакта. При возбуждении дуги касанием стабильность зажигания дуги составляет 100%.
- Также имеет функцию зажигания дуги чирканьем.
Возможности
- Обратная связь позволяет контролировать движение с постоянной скоростью, стабильность скорости подачи проволоки и стабильное напряжение при сварке.
- Преднастройки режимов сварки – выставление точных значений сварочных параметров.
- Заварка кратера – предотвращает образование термического растрескивания и кратера.
- Отжиг проволоки – предотвращает залипание сварочной проволоки.
Технические характеристики сварочного трактора
| Параметры | Модель MZU-1250ce1 |
|---|---|
| Диаметр основной проволоки (мм) | 3,2 / 4,0 / 4,8 / 6,4 |
| Диаметр присадочной проволоки (мм) | 1,2 / 1,6 |
| Скорость подачи основной проволоки (м/ч) | 26 - 260 |
| Скорость подачи присадочной проволоки (м/ч) | 100 - 1000 |
| Скорость сварки (м/ч) | 25 - 125 |
| Метод зажигания дуги | касанием / чирканьем |
| Диапазон регулировки поперечных слайдеров (мм) | 100 × 100 (продольный × поперечный) |
| Диапазон регулировки вертикального хода (мм) | 100 |
| Угол поворота сварочной головки | 360° |
| Угол наклона сварочной головки вперед-назад | 45° |
| Угол наклона сварочной головки влево-вправо | 45° |
| Объем бункера для флюса (л) | 8 |
| Максимальный вес катушки проволоки (кг) | основная проволока: 25 / присадочная проволока: 15 |
| Габаритные размеры (мм) | 900 × 700 × 800 |
| Вес нетто (кг) | 56 |
Источник питания серии ZD7 с цифровым IGBT управлением для дуговой сварки под слоем флюса на постоянном токе (DC)
Сварочный источник ZD7 предназначен для высокопроизводительной сварки и имеет отличные сварочные характеристики во всем диапазоне токов и напряжений. Обладает высоким КПД (90%) и коэффициентом мощности 0,91. Отличные возможности первичного и повторного зажигания дуги. Источник обеспечивает стабильную дугу как на высоких, так и на малых величинах напряжения. Плавное регулирование напряжения дуги позволяет чётко управлять сварочными параметрами.
Источники оборудованы принудительным воздушным охлаждением и термостатической защитой от перегрева и электрической перегрузки. При срабатывании защиты на передней панели выводится код ошибки. Имеется функция компенсации колебаний напряжения в электросети ±20%.
Функциональные характеристики
- Возможность выбора характеристики CC (постоянный ток, крутопадающая ВАХ) или CV (постоянное напряжение, жёсткая ВАХ) на выходе позволяет выполнять различные виды сварочных работ, такие как сварка под слоем флюса или строжка угольным электродом.
- Система управления имеет функцию контактного распознавания, что обеспечивает стабильность дуги.
- Может использоваться с различными сварочными тракторами и головами Kaiyuan.
Технические характеристики сварочного инверторного источника
| Параметры | Модель ZDFE-1250GG |
|---|---|
| Номинальное напряжение сети | 3~ 380В |
| Частота сети (Гц) | 50 |
| Номинальная потребляемая мощность (кВА) | 67 |
| Номинальное выходное напряжение (В) | 44 |
| ПВ (%) | 100 |
| Номинальное напряжение х.х. (В) | 71 |
| Диапазон выходного тока (А) | 100 - 1250 |
| Диапазон выходного напряжения (В) | 24 - 44 |
| Класс изоляции | 200 °С (главный трансформатор F) |
| Класс защиты корпуса | IP23S |
| Габаритные размеры (Ш × Д × В), мм | 810 × 427 × 1000 |
| Вес (кг) | 138 |
| Электромагнитная совместимость | Категория А |
Технические характеристики
|
Производитель
|
Kaiyuan |
|
Диаметр проволоки, мм
|
1,2-1,6 (холодная проволока), 3,2-6,4 (горячая проволока) |
|
Диапазон регулировки базового (нижнего) слайдера. мм
|
100 |
|
Диапазон регулировки поперечных слайдеров, мм
|
100x100 (продольный x поперечный) |
|
Максимальный вес катушки проволоки, кг
|
25 |
|
Метод зажигания дуги
|
касанием / чирканьем |
|
Объём бункера для флюса, л
|
8 |
|
Угол поворота головы влево-вправо
|
45 |
|
Угол поворота головы вперёд-назад
|
45 |
|
Угол поворота сварочной головки
|
360 |
|
Вес, кг
|
257 |
|
Количество в упаковке
|
1 |
Вопросы и ответы
Для того, что бы задать вопрос Вам необходимо войти или зарегистрироваться
Под заказ
Отправить заявку
Наши менеджеры обязательно свяжутся с вами и сообщат стоимость товара
С этим товаром покупают


